

Klíčové technické přednosti:
- Napájení systému:Průmyslový standard90 kW - 110kWhlavní motor pro vysokou-stabilitu točivého momentu.
- Plovoucí výkon:Dosažení a>98% pohyblivá sazbadíky přesné úpravě páry (85 stupňů -95 stupňů) a kontrole SME.
- Optimalizace procesu:Integrace dvou{0}}hřídelového diferenciálního kondicionování a dodatečně{1}}vytlačovacího oleje pro prvotřídní kvalitu pelet.
- Gól:Poskytnout profesionální plán pro majitele farem a výrobce krmivPoměry FCR 1,2-1,5a zároveň minimalizovat opotřebení stroje.
1. Průmyslové technické specifikace (1000 kg/h Grade)
Následující parametry jsou výchozí pro standardní 1-tunu-za-hodinu průmyslové dvoušnekové linky. Parametry, které se výrazně odchylují od těchto rozsahů, mohou indikovat nedostatečný krouticí moment nebo tepelnou kapacitu.
| Komponent | Technický standard (1000 kg/h) |
| Hlavní výkon motoru | 90 kW - 110kW (konfigurace s vysokým-točivým momentem) |
| Průměr šroubu | Φ95 mm - Φ115 mm |
| Poměr L/D | 18:1 až 21:1 |
| Typ kondicionéru | Dvojitý-hřídelový diferenciál (nerezová ocel 304) |
| SME (Specifická mechanická energie) | 15 - 35 Wh/kg |
| Tlak páry | 0.4 - 0.8 MPa |
| Životnost šroubu | 1 500 - 3 000 hodin (závisí na aplikaci) |
2. Výhody mokrých-dvojitých{2}}šnekových plovoucích extrudérů s krmivem pro ryby
Při výrobním měřítku 1 000 kg/h poskytuje stroj na výrobu pelet na krmení pro ryby s mokrým-typem se dvěma šrouby zásadní výhody:
- Pozitivní posun:Zabraňují do sebe zapadající šroubyvytlačovací rázy, zajišťující stabilní tok i při vysoké{0}}vlhkosti nebo „lepkavých“ surovinách.
- Řízený smyk:Modulární šneková konfigurace umožňuje přesné nastavení zón míchání, hnětení a stříhání.
- Optimalizovaný management tuků:Dvoušnekové extrudéry zvládnou až8% vnitřního tukupři zachování vysokých expanzních poměrů pro plovoucí krmivo.(Poznámka: Celkový obsah tuku až 15-20 % je dosažen pomocí povrchové úpravy po vytlačování).
Jaké jsou klíčové výhody stroje na výrobu pelet s plovoucím rybím krmením se dvěma šrouby?
Zjistěte více o přizpůsobivosti receptury, přesné kontrole pelet, stabilitě vody a efektivní komerční výrobě krmiva.
3. 7-krokový protokol průmyslového testování
1000 kg/hMokrý-typ Twin-šnekový plovoucí extrudér krmiva pro rybytest v naší továrně
Krok 1: Ověření velikosti částic (mikronizace)
Suroviny musí být rozdrceny na prášek60-80 mesh. Nedostatečné broušení vede k ucpání-otvoru a nerovnoměrnému rozpínání, což způsobuje kolísání tlaku v hlavni.
Krok 2: Diferenciální úprava páry
K dosažení retenční doby používáme dvouhřídelový diferenciální kondicionér90-120 sekund. This ensures a pre-gelatinization rate of >30 %, což výrazně snižuje mechanické zatížení (ampéry) hlavního motoru a prodlužuje životnost šroubu.
Krok 3: Monitorování malých a středních podniků a točivého momentu prostřednictvím PLC
Během testu sledujemeSpecifická mechanická energie (SME). U plovoucího vodního krmiva se vlhkost na vstupu extrudéru typicky udržuje na22-26%.
Pozorování: Pokud točivý moment překročí 85 % kapacity motoru, vstřikování páry do pláště válce se upraví tak, aby se snížilo vnitřní tření.
Krok 4: Kalibrace závitořezné hlavy a frézy
Deska matrice musí být předehřátá, aby se zabránilo "studené zátce". Synchronizujeme invertorovou-řezačku řízenou tak, aby byl zachován poměr délky-k-průměru pelet1:1 nebo 1,2:1.
Krok 5: Nátěr-vytlačováním oleje (základní část)
U komerčních linek 1000 kg/h přecházejí pelety z extrudéru do aVakuové nebo bubnové nanášecí zařízení. Tato fáze přidává doplňkové oleje a vitamíny citlivé na teplo-, které nemohou přežít vysoké teploty válce extrudéru.
Krok 6: Tepelná dehydratace (sušení)
Pelety vstupují do vícevrstvé cirkulační sušičky. Pro výrobu 1000 kg/h musí být sušička dimenzována tak, aby odebírala přibližně150-180 kg vlhkosti za hodinuk dosažení konečné bezpečné skladovací vlhkosti8-10%.
Krok 7: Analýza vztlaku a stability
Pelety se odebírají pro testování hustoty. Vysoce kvalitní-plovoucí zdroj musí dosáhnout aplovoucí sazba větší nebo rovna 98 %s dobou stability vůči vodě přesahující 12 hodin bez zhroucení konstrukce.
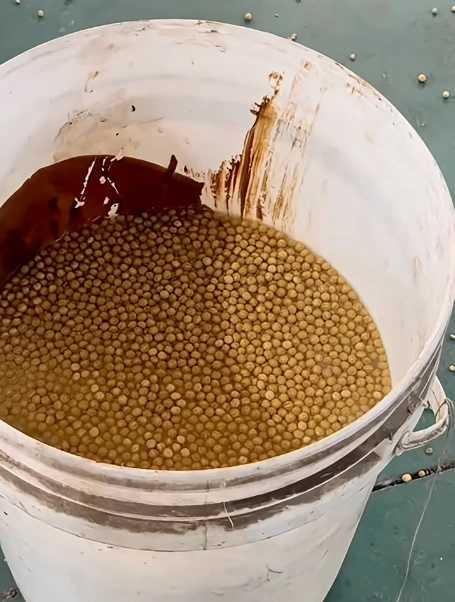
Náš mokrý-typ dvoušnekového plovoucího extrudéru rybího krmiva zajišťuje, že 99 % pelet zůstane na hladině po dobu více než 24 hodin, a to i v případě přípravků s vysokým-proteinem.
4. Bezpečnostní a provozní varování
Před zahájením jakéhokoli testování nebo údržby na vytlačovací lince 1000 kg/h musí všichni operátoři dodržovat následující bezpečnostní normy:
- Nebezpečí vysoké-teploty:Buben extrudéru a parní potrubí mohou dosáhnout vyšších teplot150 stupňů. Vyhněte se přímému kontaktu a vždy používejte tepelně-ochranný ochranný oděv.
- Vysokotlaký-výboj:Během spouštění-nebo v případě zablokování může dojít k „vyfouknutí“ na vytlačovací hlavě.Nikdy nestůjte přímo před matricízatímco stroj běží.
- LOTO (Lock-Out Tag-Out):Před seřízením nožů nebo čištěním šroubu je nutné odpojit napájení a zajistit jej, aby se zabránilo náhodnému spuštění.
- Bezpečnost páry:Zajistěte, aby všechny parní ventily byly zkontrolovány na těsnost. Náhlé uvolnění- páry pod vysokým tlakem může způsobit vážné neviditelné popáleniny.
- Nouzové zastavení:Seznamte se s umístěnímE-Tlačítko Zastavitna skříni PLC před napájením hlavního motoru.
5. Řešení technických problémů pro uvedení do provozu
| Problém | Analýza kořenových příčin | Nápravné opatření |
| Peleta "Surging" | Nerovnoměrné podávání nebo tlakový tok páry | Kalibrace šnekového podavače; stabilizovat výkon kotle |
| Okamžité přetížení | Studený start nebo příliš suchý materiál | Před-zahřejte sud na 100 stupňů; zkontrolujte vlhkost kondicionéru |
| Potápějící se pelety | Nedostatek škrobu nebo nízké malé a střední podniky | Zvyšte rychlost šroubu nebo přidejte vysoký{0}}želatinový škrob (maniok) |
| Hlušina na peletách | Nesouosost řezného kotouče | Upravte čepel-na-vůli matrice (0,05–0,1 mm) |
6. Mechanická kvalita sestavení: Co kontrolovat při 1000 kg/hMokrý-typ Twin-šnekový plovoucí extrudér krmiva pro ryby
Profesionální extrudér s rychlostí 1000 kg/h se pozná podle sekundárních komponent, nejen podle výkonu:
- převodovka:Musí to být vysoko{0}}točivá, nezávislá redukční převodovka s integrovaným systémem chlazení/mazání oleje.
- Materiál šroubu:Šrouby musí být vyrobeny zVysoká-slitina Chrome (Cr12MoV)nebo vakuově-chlazený 38CrMoAl.
- Bezpečnostní blokování:Pokud tlak v sudu překročí 6 MPa, PLC musí obsahovat automatickou sekvenci "Uvolnění tlaku" nebo "Nouzové zastavení".
7. Případ zákazníka
Nigerijský zákazník obdrží integrovaný mlýnek a mixovací stroj + 500kg/h Extruder na krmení ryb


7. Nejčastější dotazy
Q1. Proč plovoucí pelety krmiva pro ryby plavou na vodě?
Plovoucí rybí krmné pelety plavou hlavně protoproces vytlačování vytváří porézní-strukturu s nízkou hustotouspíše než proto, že se do receptury jednoduše přidá speciální plovoucí přísada.
A složení bohaté na škrob-se běžně používá k podpoře expanze během vytlačování. Během zpracování, teplo, vlhkost, tlak a mechanické smyky želatinují škrob. Když vytlačovaný materiál opustí formu, náhlý pokles tlaku způsobí odpařování vlhkosti a expanzi suroviny, čímž se uvnitř pelety vytvoří malé vzduchové prostory.
Klíčové faktory ovlivňující plovoucí výkon jsou tedy následující:
- Obsah a složení škrobu
- Vlhkost suroviny
- Přidání páry nebo vody
- Teplota a tlak extruze
- Rychlost a konfigurace šroubu
- Velikost a design otvoru-
- Rychlost podávání a doba zdržení
ve zkratce:Plovoucí krmivo se vyrábí především přesřízené vytlačování a expanze, nikoli přidáním jediné přísady, která způsobí, že pelety plavou.
Q2. Jaký je poměr konverze krmiva (FCR) plovoucího krmiva pro ryby?
Thepoměr konverze krmiva (FCR)je množství krmiva potřebné k produkci jedné jednotky přírůstku hmotnosti ryb. Počítá se takto:
FCR=Spotřebované krmivo ÷ Váhový přírůstek
Pokud například ryby spotřebují 1,2 kg krmiva a přiberou 1 kg tělesné hmotnosti, FCR je1.2.
Nicméně existuježádné jediné FCR pro všechna plovoucí rybí krmiva nebo krmiva{0}}na bázi obilí. FCR závisí na druhu ryb, složení krmiva, kvalitě krmiva, rychlosti krmení, teplotě vody, velikosti ryb, hustotě osazení a managementu farmy.
Plovoucí krmivo může pomoci zlepšit hospodaření s krmivem, protože farmáři mohou pozorovat pelety na vodní hladině a upravit krmení, když zůstane nespotřebované krmivo. Však,plovoucí schopnost sama o sobě nezaručuje nižší FCR.
Pro přesné vyhodnocení FCR porovnejte krmiva pro stejný druh, fázi růstu, krmný program a podmínky chovu.
Q3. Jak lze stroji na výrobu pelet na výrobu pelet na plovoucí krmivo pro ryby s mokrým{1}}dvojitým{2}}šnekem zabránit ucpání během výroby?
Občasné zablokování v mokrém-typu Twin{1}}šnekového plovoucího extrudéru krmiva pro ryby lze obvykle omezitkontrola vlhkosti suroviny, udržování konzistentní rychlosti posuvu, zabránění vstupu cizích materiálů do stroje a udržování matrice a vytlačovací komory v čistotě.
Mezi hlavní preventivní opatření patří:
- Kontrola vlhkosti suroviny:Příliš mokrý nebo nerovnoměrně navlhčený materiál může způsobit nestabilitu vytlačování.
- Udržujte konzistentní krmení:Vyvarujte se náhlého zvýšení rychlosti posuvu, které by přetížilo vytlačovací komoru.
- Suroviny správně namelte:Příliš velké částice nebo špatně rozemleté materiály mohou narušovat hladké podávání a vytlačování.
- Odstraňte cizí materiály:Kameny, kovové kusy, lana a další nečistoty by měly být odstraněny předtím, než materiály vstoupí do extrudéru.
- Pravidelně kontrolujte matrici:Nahromaděné zbytky krmiva nebo částečně ucpané otvory v matrici mohou zvýšit vytlačovací tlak.
- Vyčistěte vytlačovací komoru:Odstraňte zbytky materiálu po výrobě, zejména při zpracování lepkavých nebo-výrobků s vysokým obsahem bílkovin.
- Sledujte zatížení motoru a vytlačovací tlak:Náhlé zvýšení může znamenat nadměrné krmení, nevhodnou vlhkost nebo vznikající ucpání.
Pokud dojde k ucpání, nepokračujte v protlačování materiálu skrz extruder.Po bezpečném zastavení zařízení zastavte stroj podle provozního postupu výrobce, odpojte napájení a zkontrolujte podávací část, šroubovací komoru a matrici.
Q4. Jak vyměníte čepele na mokrém -dvojitém{2}}šneku plovoucího stroje na krmení na pelety pro ryby?
VýměnaMokrý-typ Twin-Šnekový plovoucí extrudér na krmení ryb řezací čepel (nůž)zahrnuje bezpečné zastavení a izolaci stroje, odstranění stávající sestavy řezačky, instalaci nového kotouče a úpravu polohy řezu před opětovným spuštěním.
Obecný postup výměny je:
- Stop zcela vytlačovací stroj a odpojte napájení v souladu s blokovacím a bezpečnostním postupem výrobce.
- Ujistěte se, že se sestava matrice a řezačky již nepohybuje nebo je pod tlakem.
- Odstraňte veškerý zbytkový materiál v oblasti řezu.
- Uvolněte a vyjměte opotřebený řezací nůž nebo sestavu řezačky pomocí vhodných nástrojů.
- Zkontrolujte držák čepele, hřídel, upevňovací prvky a montážní povrch, zda nejsou opotřebované nebo poškozené.
- Nainstalujte nový nůž bezpečně do správné polohy.
- Upravte ostří-tak, aby-vůli trysky podle specifikací výrobce extrudéru.
- Ručně zkontrolujte, zda se fréza může volně otáčet, aniž by se nesprávně dotkla matrice.
- Nainstalujte zpět všechny kryty a bezpečnostní kryty.
10. Nejprve spusťte stroj na nízkou rychlost a zkontrolujte, zda se pelety řežou rovnoměrně.
Důležité:Přesná metoda výměny čepele se liší podle modelu extrudéru a konstrukce řezačky. Vždy dodržujte servisní příručku výrobce stroje pro správný typ kotouče, způsob montáže, vůli a požadavky na utažení.
Správně seřízený řezný kotouč by měl produkovatkonzistentní délky pelet bez nadměrného prášku, deformace nebo poškození povrchu formy.
Q5. Potřebuje stroj na výrobu pelet pro krmení ryb s mokrým-dvojitým-šnekem parní kotel?
Ano. Mokrý -dvojitý{2}}šnekový plovoucí stroj na ryby obecně vyžaduje zdroj páry a k zajištění potřebné páry se běžně používá parní kotel.Pára pomáhá kontrolovat vlhkost a teplotu během úpravy a vytlačování, podporuje želatinaci škrobu a zlepšuje kvalitu pelet.
Pro aStroj na výrobu plovoucího krmiva pro ryby 1000 kg/h-mokrého typuPožadovaná kapacita páry závisí na konfiguraci stroje, receptuře dávkování, vlhkosti suroviny a provozních podmínkách. AParní kotel o výkonu 0,5 t/h může být vhodný pro některé konfigurace extrudéru s výkonem 1000 kg/h, ale mělo by to být potvrzeno podle skutečné spotřeby páry konkrétního stroje.
Steam se používá hlavně k:
- Zvyšte a stabilizujte vlhkost krmiva
- zlepšitželatinace škrobu
- Zajistěte konzistentnější podmínky vytlačování
- Zlepšete expanzi a strukturu pelet
- Pomozte udržet stabilní kvalitu pelet
Proto při výběru parního kotle pro 1000 kg/h mokrého-extrudéru rybího krmivaneurčujte kapacitu kotle pouze z výkonu extrudéru. Pro výběr vhodného kotle by měla být použita výrobcem doporučená spotřeba páry a aktuální receptura dávkování.
Q6. Jaký je rozdíl mezi mokrým-typem a suchým-typem plovoucího extrudéru rybího krmiva?
Hlavní rozdíl je v tom, jak se při vytlačování dodává vlhkost a teplo.Extrudér pelet pro krmení ryb za mokra -využívá k úpravě krmného materiálu páru a/nebo vodu, zatímco extrudér suchého -typu generuje teplo hlavně mechanickým třením a běžně nevyžaduje externí parní kotel.
- A Extrudér plovoucího krmiva pro ryby mokrého-typuje vhodný pro aplikace vyžadující lepší kontrolu vlhkosti a teploty a zvládne širší škálu krmných receptur. Běžně se používá pro komerční produkci aquafeed, kde je důležitá stabilní kvalita pelet a nepřetržitá výroba.
- A extrudér suchého{0}}typu rybího krmiva na peletymá jednodušší nastavení a je často preferován pro výrobu malého- a středního-krmení pro ryby, kde není k dispozici parní systém.
Jednoduše řečeno:
Extrudér na pelety pro mokrý-typ rybího krmiva:úprava párou/vodou → lepší řízení procesu → vhodné pro větší-výrobu
Suchý-typ plovoucího stroje na výrobu pelet Fish Feed:mechanické vytápění → jednodušší nastavení → vhodné pro menší-výrobu
Vhodný typ by měl být vybrán na základěvýrobní kapacita, složení krmiva, cílová velikost pelet, dostupné nástroje a požadované vlastnosti pelet.
Závěr
Úspěšný provoz 1000 kg/hMokrý-typ Twin-šnekový plovoucí extrudér krmiva pro rybyje věda o vyvažování mechanického smyku s tepelnou úpravou. Ve společnosti Mikim naše testovací protokoly zajišťují, že vaše výrobní linka je optimalizována pro vaše specifické místní suroviny a cílové druhy.
Obraťte se na tým inženýrů MIKIM pro podrobné CAD rozvržení a přizpůsobené parametry vytlačování přizpůsobené vašim výrobním požadavkům.
Naše továrna

Balení a doprava
Naše stroje jsou nejprve zabaleny do stretch fólie, bezpečně zabaleny do dřevěných beden a poté naloženy do kontejnerů pro bezpečnou mezinárodní přepravu.

Certifikát o shodě kvality
