
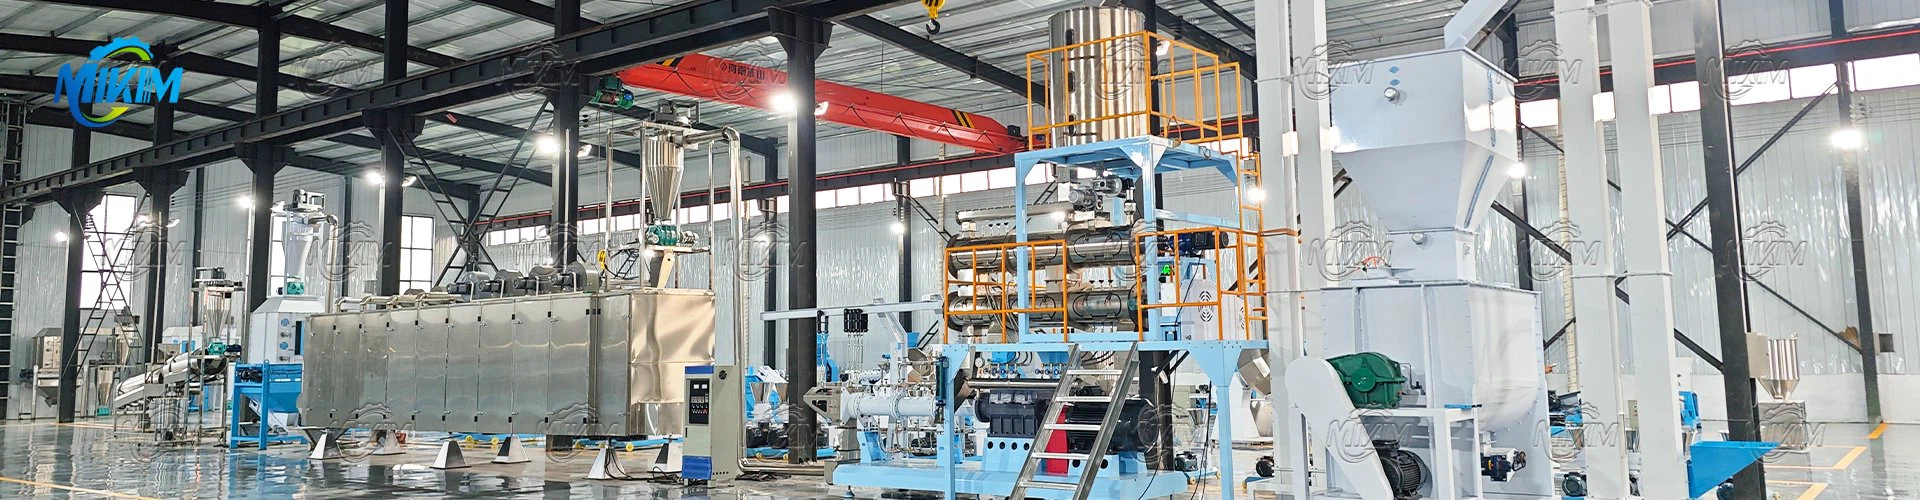
obsah
Analysis of the core causes and locations of blockages. Die head blockage is the most common, often caused by excessive impurities in the raw material (such as metals or stones), uneven particle size (some particles > 80 mesh), or excessively high temperatures in the sinking fish feed making machine causing the raw material to scorch. Residual substances adhere to the die head orifice, gradually accumulating and causing blockage. Screw and extrusion chamber blockages originate from excessively high moisture content in the raw material (>14 %), což způsobuje přilnutí materiálu k povrchu šneku nebo příliš vysoká rychlost podávání, což způsobuje hromadění suroviny ve vytlačovací komoře a brání včasnému vytlačování. Kromě toho, pokud extrudér nebyl po dlouhou dobu čištěn, plísnivý a spékavý zbytkový materiál uvnitř může také způsobit ucpání, zejména pokud není po odstavení důkladně vyčištěn, takže je vysoce náchylný k problémům při opětovném spuštění.
Nouzové způsoby manipulace při ucpání v extruderech s plovoucím krmivem.
Jakmile zjistíte ucpání, okamžitě zastavte stroj, odpojte napájení a páru a počkejte, až se mini stroj na krmení ryb ochladí na pokojovou teplotu (<50℃) before handling it to avoid burns. Die head blockage: Disassemble the die head and use a special tool to clean any residual charred material and impurities from the orifice. If the orifice is severely worn, replace it promptly. Screw and extrusion chamber blockage: Disassemble the barrel, clean any adhering material from the screw surface, and check the screw wear. If scratches or deformation are found, repair or replace it. Simultaneously clean any hardened material from the inner wall of the extrusion chamber. After cleaning, reassemble the equipment and perform a no-load test run to ensure there are no jams or leaks before resuming production.
Klíčová opatření k zabránění zablokování v mini plovoucích strojích na krmení ryb: Ve fázi předúpravy suroviny zesílit prosévání, aby se odstranily nečistoty a zajistila se jednotná velikost částic. Kontrolujte obsah vlhkosti na 12%-14%, abyste zabránili přilnavosti. Během výroby podávejte rovnoměrně, aby nedošlo k přetížení. Sledujte změny tlaku v reálném čase. Pokud tlak abnormálně stoupne (překročí nastavenou hodnotu o 10 %), snižte rychlost posuvu nebo zastavte stroj kvůli kontrole. Po provozu důkladně vyčistěte hlavu vytlačovací hlavy, šroub a vytlačovací komoru, abyste odstranili veškerý zbytkový materiál. Pravidelně kontrolujte opotřebení otvoru závitořezné hlavy a opotřebované díly neprodleně vyměňte. Pravidelně mažte převodový systém extrudéru, abyste zajistili hladký chod šneku a snížili riziko hromadění materiálu.
Související vybavení


o nás
Návštěva zákazníka

Čestný certifikát

FAQ
1. Jaká je cena stroje na výrobu plovoucího krmiva?
Cena se pohybuje přibližně od 1 500 do 55 000 USD
2. Poskytujete svým zákazníkům služby údržby?
Ano, našim zákazníkům nabízíme komplexní po{0}}služby údržby po prodeji.
Pokud se chcete dozvědět více o strojích MIKIM, kontaktujte nás. Nabízíme-onestop službu a vítáme vaše dotazy!!!